 CONTACT US


Ugljično molekularno sito za elektroničku industriju: ključne specifikacije i odabir
2026-09-15
Tvornica elektronike u istočnoj Aziji nedavno je pratila seriju neispravnih mikročipova do fluktuacija čistoće dušika tijekom faze reflow lemljenja. Glavni uzrok nije bio sam generator dušika PSA, već punjenje ugljičnog molekularnog sita (CMS) koje je odabrano bez uzimanja u obzir stvarnog radnog tlaka i ciklusa temperature postrojenja. Za proizvođače elektronike, gdje se dušik koristi za reflow lemljenje, valovito lemljenje, skladištenje komponenti i obradu u inertnoj atmosferi, izbor CMS-a nije odluka o kupnji robe. To je odluka o pouzdanosti procesa.
Ugljično molekularno sito je adsorpcijski materijal unutar generatora dušika s promjenjivom adsorpcijom (PSA) koji odvaja dušik od komprimiranog zraka. U elektroničkoj industriji, posljedice loše izvedbe CMS-a uključuju oksidacijska oštećenja na lemljenim spojevima, nedosljednu inertizaciju u pećnicama za sušenje i povećane troškove održavanja zbog preranog deaktiviranja sita. Ovaj članak objašnjava kako se CMS ponaša u proizvodnji dušika za elektroniku, koje su specifikacije zapravo važne i kako procijeniti dobavljače izvan podatkovne tablice.
Što ugljično molekularno sito radi u proizvodnji dušika za elektroniku
PSA generatori dušika rade kruženjem komprimiranog zraka kroz posudu napunjenu CMS-om. Molekule kisika difundiraju u mikropore sita brže od molekula dušika, pa se pod pritiskom kisik prednostno adsorbira. Struja plina obogaćena dušikom izlazi iz vrha posude. Kada se tlak otpusti, kisik se desorbira i sito je spremno za sljedeći ciklus.
Za proizvodnju elektronike, učinak odvajanja mora biti stabilan tijekom tisuća ciklusa. Za razliku od generatora dušika za manje zahtjevne industrije, elektroničke aplikacije obično zahtijevaju čistoću dušika u rasponu od 99,5% do 99,999%, ovisno o koraku procesa. CMS s nedosljednom raspodjelom veličine pora proizvest će promjene čistoće koje su nevidljive na dnevnom očitanju analizatora dušika, ali se kasnije pojavljuju kao kvarovi na terenu u osjetljivim komponentama.
Ključne CMS specifikacije za aplikacije u elektroničkoj industriji
Proces odabira CMS-a trebao bi biti vođen trima kategorijama performansi: sposobnošću čistoće dušika, stopom oporavka i mehaničkom izdržljivošću. Svaka kategorija izravno se povezuje s okruženjem proizvodnje elektronike.
Sposobnost čistoće dušika
CMS se ocjenjuje maksimalnom čistoćom dušika koju može postići u PSA sustavu. Uobičajene komercijalne kvalitete uključuju CMS-240, CMS-260 i CMS-285, gdje se broj odnosi na kilopaskale tlaka pri kojem sito daje određenu čistoću. Klasa CMS-260, na primjer, često se koristi u sustavima dizajniranim za čistoću dušika od 99,99% pri ulaznom tlaku od 0,6 MPa. Standard elektroničke industrije od 99,99% do 99,999% čistoće zahtijeva CMS stupnjeve s uskom raspodjelom mikropora, obično u rasponu od 0,3 do 0,5 nm.
Važno je razumjeti da veća čistoća iz manjeg PSA sustava nije automatski bolja. CMS stupanj koji postiže čistoću od 99,999%, ali ima nisku stopu oporabe, trošit će znatno više komprimiranog zraka, što se izravno pretvara u troškove energije. Stopa oporavka je obično 35% do 45% za standardne CMS stupnjeve čistoće od 99,5%, a pada na 25% do 30% pri čistoći od 99,99%. Tvornica elektronike trebala bi odabrati CMS ocjenu na temelju cilj specifične čistoće za svaku točku upotrebe dušika, a ne na najveći mogući broj čistoće.
Osjetljivost na pritisak i temperaturu
Performanse adsorpcije CMS-a osjetljive su i na temperaturu i na tlak. Odnos čistoće dušika prema tlaku je u biti linearan unutar normalnog radnog raspona od 0,5 do 0,8 MPa, ali ispod 0,5 MPa, čistoća naglo opada. Temperatura ima manje očit, ali jednako važan učinak: za svakih 5°C povećanja temperature ulaznog zraka, adsorpcijski kapacitet CMS-a smanjuje se za otprilike 1% do 2%. Sustavi komprimiranog zraka u tvornicama elektronike često rade na temperaturama višim od uvjeta u podatkovnoj tablici, posebno ljeti, jer su izmjenjivači topline kompresora i sušači premali za vršnu potražnju. Ako se CMS specifikacija temelji na ulaznom zraku od 20°C, ali postrojenje zapravo radi na 32°C, stvarna čistoća bit će niža nego što sugerira naljepnica.
Praktična implikacija je da odabir CMS-a za elektroničke aplikacije treba uključivati temperaturnu granicu. Treba pregledati krivulje učinka dobavljača sita kako bi se provjerilo je li navedena čistoća još uvijek moguća u uvjetima najtoplijeg mjeseca u postrojenju, a ne samo u prosječnim godišnjim uvjetima.
Mehanička čvrstoća i stvaranje prašine
CMS čestice trljaju se jedna o drugu tijekom ciklusa pritiska i također su izložene vibracijama PSA klizača. Nekoliko stotina tisuća ciklusa tijekom 5-godišnjeg radnog vijeka uzrokuje trošenje čestica. Fine čestice prašine koje nastaju mogu blokirati filtre nizvodno od sloja sita, smanjiti protok i kontaminirati struju dušika ako sustav nema odgovarajuću filtraciju. Za primjene u elektronici, gdje dušik može doći u izravan kontakt s pastom za lemljenje ili površinama PCB-a, prašina iz CMS-a predstavlja poznati rizik od kontaminacije.
Preporučena klasa CMS trebala bi imati ocjenu tvrdoće iznad 90% (ekvivalent ASTM D3802) i nasipnu gustoću između 650 i 700 kg po kubnom metru. Dobavljači bi trebali biti u mogućnosti pružiti podatke o ispitivanju trošenja, a ne samo početnu analizu veličine čestica. Također vrijedi pitati o performansama sita nakon ubrzanog testiranja životnog vijeka, budući da je CMS koji izgubi 5% svoje čvrstoće na drobljenje u prvoj godini često još uvijek upotrebljiv za opću inertizaciju, ali ne i za proizvodnju elektronike.
Kako se CMS specifikacije prevode u performanse PSA sustava
CMS se uvijek ocjenjuje unutar PSA sustava, nikada u izolaciji. Sljedeća tablica pokazuje kako se tipična CMS ocjena ponaša u različitim radnim uvjetima, na temelju podataka koje proizvođači obično dostavljaju. Ove vrijednosti su reprezentativne za CMS stupanj srednjeg ranga pogodan za proizvodnju dušika u elektroničkoj industriji; određene vrijednosti razlikuju se ovisno o proizvođaču i stupnju.
| Radni parametar | Tipični raspon | Utjecaj na čistoću dušika | Utjecaj na stopu oporavka |
|---|---|---|---|
| Ulazni tlak (MPa) | 0,5–0,8 | Viši tlak povećava čistoću | Viši tlak smanjuje oporavak |
| Temperatura ulaznog zraka (°C) | 20–40 (prikaz, stručni). | Viša temperatura smanjuje čistoću | Viša temperatura smanjuje oporavak |
| Vrijeme ciklusa (s) | 60–120 (prikaz, stručni). | Dulji ciklusi pogoduju čistoći | Kraći ciklusi pogoduju oporavku |
| Zadana vrijednost čistoće dušika (%) | 99.5–99.999 | Viša zadana vrijednost povećava potrebu za zrakom | Oporavak pada kod veće čistoće |
Ključna točka je da su čistoća i stopa oporavka obrnuti parametri izvedbe. Za dobivanje 99,999% dušika, ciklus PSA mora se produljiti, što omogućuje kisiku da zauzme više mikropora CMS-a i tako smanjuje količinu dušika prikupljenog iz svakog ciklusa. Za elektroničke aplikacije gdje su i čistoća i volumen kritični, odabir CMS-a treba uskladiti s PSA kontrolnim algoritmom. Klase niske čistoće koje se koriste za 99,5% dušika neće jednostavno "trajati dulje" da bi dosegle 99,999% čistoće; fizički im nedostaje struktura pora za odvajanje dušika na toj razini.
Odabir pravog CMS razreda za aplikaciju elektronike
Prva odluka s kojom se suočava proizvođač elektronike je između standardnih CMS razreda i namjenskih razreda visoke čistoće. Tablica u nastavku uspoređuje dvije uobičajene vrste CMS-a i što one znače za PSA sustav dušika.
| Parametar | Standardni CMS | CMS visoke čistoće |
|---|---|---|
| Postignuta tipična čistoća | 99,5%–99,9% | 99,99%–99,999% |
| Stopa oporavka pri nazivnoj čistoći | 40%–50% | 25%–35% |
| Raspon mikropora | 0,4–0,6 nm | 0,3–0,5 nm |
| Relativni trošak po toni | Osnovna linija | 1,5×–2× osnovna linija |
| Tipična uporaba elektronike | Valovito lemljenje, čišćenje skladišta | Reflow lemljenje, inertizacija pločice |
Za proizvođača elektronike koji koristi dušik na više razina čistoće, praktičan pristup je instalirati dva PSA sustava: jedan sa standardnim CMS-om za masovnu inertizaciju na 99,5% čistoće (valno lemljenje, ormari za pohranu, čišćenje šablona pastom za lemljenje) i jedan sa CMS-om visoke čistoće za kritične korake na 99,99% ili više (reflow lemljenje pod dušikom, pečenje komponenti, pretinci za rukavice u čistim sobama). Time se izbjegava preplaćivanje za CMS visoke čistoće tamo gdje nije potreban i izbjegava se ugrožavanje čistoće tamo gdje jest.
Praktična razmatranja pri nabavi CMS-a za elektroničke aplikacije
CMS trgovac za elektroničke aplikacije nije samo dobavljač materijala. Kupnju treba ocijeniti prema sljedećim kriterijima, koji nadilaze podatkovnu tablicu proizvoda:
- Konzistencija veličine čestica. Zatražite krivulju distribucije veličine čestica proizvođača, a ne samo jedan prosječni broj. CMS čestice u rasponu od 1,8–2,2 mm uobičajene su za PSA sustave, ali široka distribucija može uzrokovati lokalizirano zbijanje sloja i veće padove tlaka. Elektronička postrojenja s ograničenom marginom kompresora posebno su osjetljiva na to.
- Stabilnost vlage i adsorpcijskog kapaciteta. CMS izložen vlazi tijekom skladištenja ili rukovanja izgubit će sposobnost adsorpcije. Provjerite isporučuje li dobavljač u zatvorenim čeličnim bačvama sa sredstvom za sušenje i ima li proizvod navedeni rok trajanja pod tim uvjetima.
- Kompatibilnost filtera. CMS krevet često je zaštićen ulaznim filtrom, a zatim izlaznim filtrom. Provjerite odgovara li CMS ocjena tvrdoće dizajnu filtracije. Ako CMS stvara veliku količinu prašine, nizvodni filtar će se blokirati ranije i možda će ga trebati mijenjati češće od standardnog rasporeda održavanja PSA sustava.
- Podrška dobavljača za optimizaciju sustava. Kada proizvođač elektrona koristi PSA sustav na visokoj čistoći, CMS se pokreće bliže svojim fizičkim granicama. Dobavljač bi trebao biti u mogućnosti pružiti operativne smjernice o vremenima ciklusa, postavkama izjednačavanja i parametrima regeneracije. Dobavljač koji isporučuje samo materijale bez pružanja tehničke podrške manje je prikladan za elektroničku industriju, gdje su procesni plinovi izravno povezani s prinosom proizvoda.
Kontekst aplikacije također je važan. Elektronika i poluvodički dušični sustavi obično zahtijevaju usklađen dizajn između PSA klizača, međuspremnika i filtracije na mjestu uporabe. CMS odabran samo na temelju kapaciteta čistoće možda neće raditi dobro ako je vrijeme ciklusa sustava izvan predviđenog raspona. Uvijek se preporučuje dijeljenje stvarnih PSA radnih parametara s dobavljačem CMS-a prije finaliziranja ocjene.
Razmatranje troškova životnog ciklusa
Cijena CMS-a skroman je dio ukupnih troškova posjedovanja sustava za proizvodnju dušika u razdoblju od 10 godina. Značajniji troškovi su energija komprimiranog zraka, rad na održavanju, zamjena filtera i zastoji zbog kvarova na čistoći. Jeftiniji CMS stupanj koji daje 2% manji povrat pri istoj čistoći trajno će povećati potrošnju električne energije zračnog kompresora postrojenja. Tijekom životnog vijeka od 10 godina, ova energetska kazna može biti nekoliko puta veća od početnog troška kupnje CMS-a.
U proizvodnji elektronike troškovi zastoja obično su daleko veći od troškova energije. Ako CMS krevet prerano otkaže i sustav PSA treba ponovno napuniti, postrojenje može izgubiti punu proizvodnu smjenu. Ovaj rizik snažno daje prednost korištenju CMS razreda s dokazanim iskustvom u sličnim elektroničkim primjenama, čak i ako je cijena po toni viša. Točan izračun je trošak po godini pouzdanog rada, a ne trošak po toni u trenutku kupnje.
Kako odrediti CMS za tvornicu elektronike
Prilikom pisanja CMS specifikacije za elektroničko postrojenje, sljedeći parametri trebaju biti definirani od samog početka:
- Potrebna čistoća dušika za svaki veliki procesni korak (npr. 99,99% za reflow, 99,5% za valovito lemljenje, 99,99% za skladištenje komponenti).
- Maksimalna brzina protoka dušika u normalnim kubičnim metrima na sat u najzahtjevnijem scenariju rada.
- Raspon uvjeta ulaznog zraka: tlak, temperatura i sadržaj vlage na ulazu u sustav PSA, uključujući najgore ljetne uvjete.
- CMS nasipna gustoća, raspon veličine čestica i vrijednosti tvrdoće koje dobavljač mora potvrditi.
- Zajamčena stopa iskorištenja na specificiranoj razini čistoće, s definiranom metodom ispitivanja i tolerancijom mjerenja.
- Vrijeme isporuke i oblik isporuke (vrsta bačve, težina, način brtvljenja, raspon temperature skladištenja).
Specifikacija s ovim stavkama daje i proizvođaču i dobavljaču CMS-a jasnu osnovu za ocjenu. Za kupce kojima nije ugodno definirati vrijednost stope oporavka, prihvatljiva je alternativa zatražiti od dobavljača da dostavi punu krivulju učinka za tri različite čistoće.
Ocjenjivanje dobavljača CMS-a za elektroničku industriju
Nemaju svi dobavljači CMS-a iskustva u sektoru elektronike. Sljedeća pitanja mogu pomoći u izboru kvalificiranih dobavljača:
- Može li dobavljač osigurati referentne instalacije u tvornicama elektronike, a ne samo opće industrijske PSA dušične instalacije?
- Ima li dobavljač dokumentirane postupke kontrole kvalitete za raspodjelu veličine čestica, tvrdoću i kapacitet adsorpcije u svakoj seriji?
- Koliki je najveći mjesečni proizvodni kapacitet dobavljača za specifičnu CMS klasu koja se razmatra?
- Nudi li dobavljač tim za tehničku podršku koji može pomoći u rješavanju problema PSA osim samog sita?
- Je li CMS proizvod podržan listom specifikacija koja uključuje rad pri različitim temperaturama i tlakovima, a ne samo jednu nazivnu vrijednost?
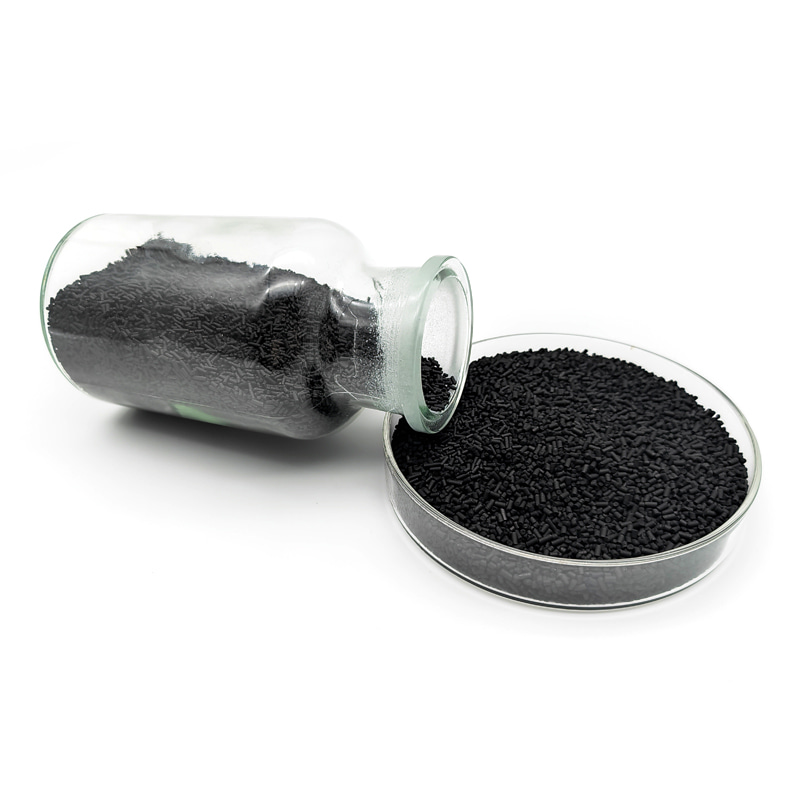
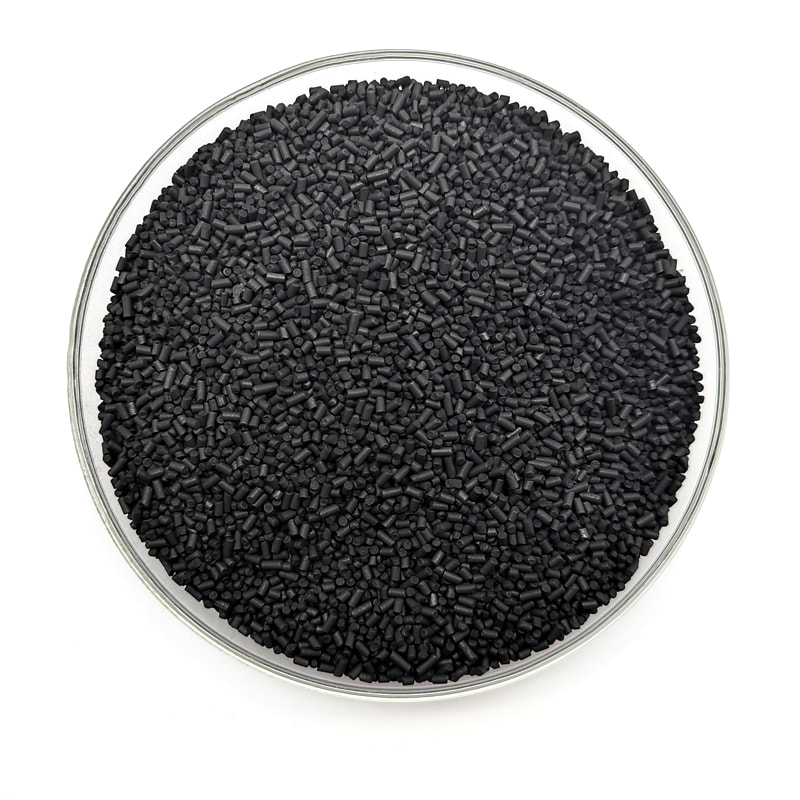
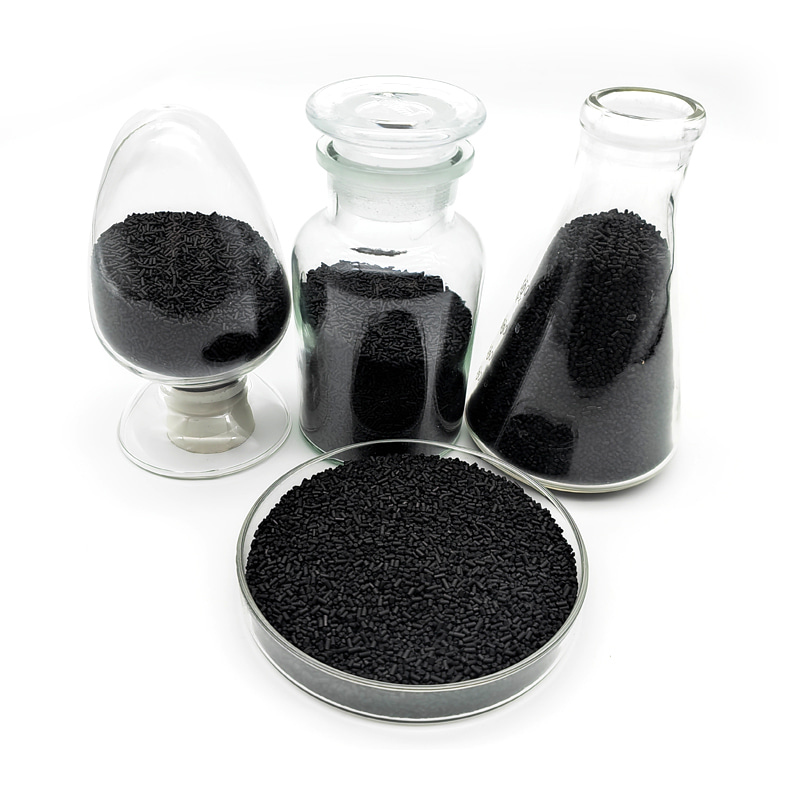
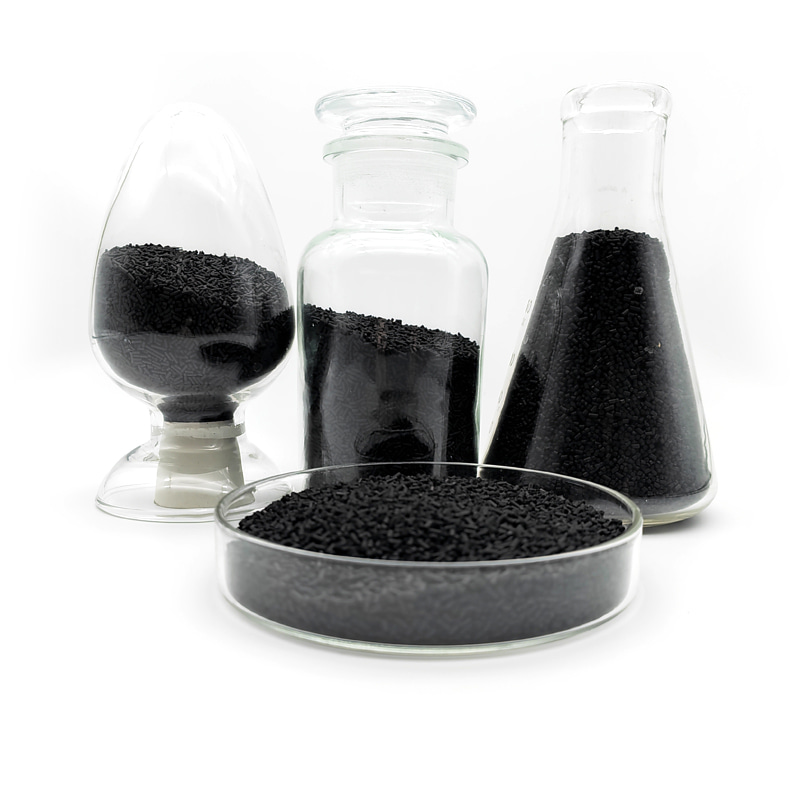
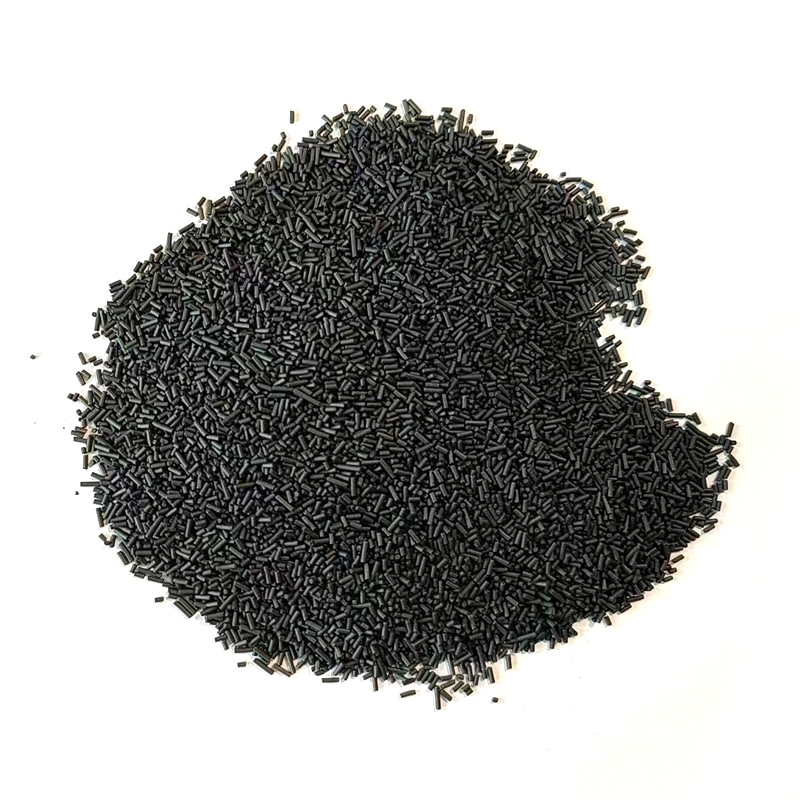
Dobavljači koji proizvode CMS od prekursora poroznog ugljika na bazi smole općenito pokazuju dosljedniju kontrolu mikropora od onih koji se oslanjaju na rute aktivnog ugljena na bazi ugljena ili kokosove ljuske. Kemija prekursora utječe na raspodjelu veličine pora, a materijali na bazi smole obično daju uži prozor pora—što je korisno za čistoću dušika u elektronskoj industriji. Proizvođač koji kontrolira i prethodnik i proces karbonizacije, umjesto da kupuje sirovi CMS i preprodaje ga, obično je u boljem položaju da jamči dosljednost od serije do serije. Za referencu, produkt molekularnog sita ugljika je primjer CMS-a na bazi smole koji se isporučuje za aplikacije PSA dušika.
Zaključak: Odaberite CMS na temelju zahtjeva procesa, a ne Maxima podatkovne tablice
Elektronička industrija nameće strože zahtjeve za performanse ugljičnog molekularnog sita od većine sektora koji koriste dušik. Ispravan CMS stupanj je onaj koji postiže potrebnu čistoću dušika pri stvarnom radnom tlaku i temperaturi postrojenja, s dovoljno niskom stopom povrata da bude energetski učinkovita, ali ne tako niskom da kompresor postane usko grlo. Stvaranje prašine, mehanička čvrstoća i konzistencija šarže jednako su kritični jer određuju dugoročnu stabilnost opskrbe dušikom.
Proizvođači elektronike trebali bi surađivati s dobavljačima CRM-a koji razumiju dinamiku PSA sustava i mogu pružiti upute za pojedine aplikacije. Definiranjem zahtjeva čistoće za svaku točku upotrebe, potvrđivanjem performansi sita u granicama rada i procjenom dobavljačeve proizvodne sposobnosti i osiguranja kvalitete, tvornica elektronike može osigurati opskrbu dušikom koja štiti i prinos proizvoda i operativne troškove. Iskustvo neispravne serije mikročipova na početku se može izbjeći—proces odabira sita jednostavno mora biti jednako discipliniran kao i sam proces proizvodnje elektronike.
 E-mail
anhuilisa@126.com
 Phone
+86 18603224420
 Address
No. 26 Kunshan Road, Xuanzhou Economic Development Zone, Liqiao Town, Xuanzhou District, Xuancheng City, Anhui Province, P.R.China
Autorska prava Anhui Zhuoxu New Material Technology Co., Ltd. All rights reserved.
 Proizvođač ugljikovih molekularnih sita Dobavljač ugljičnih molekularnih sita